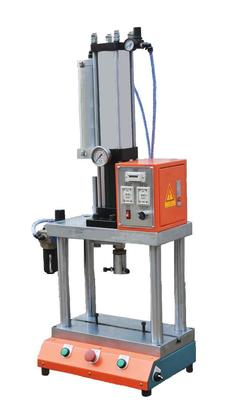
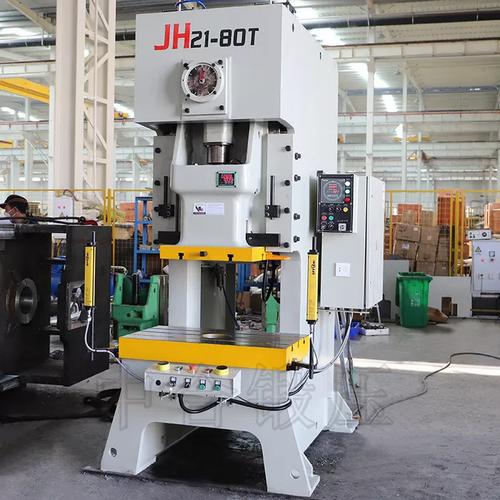
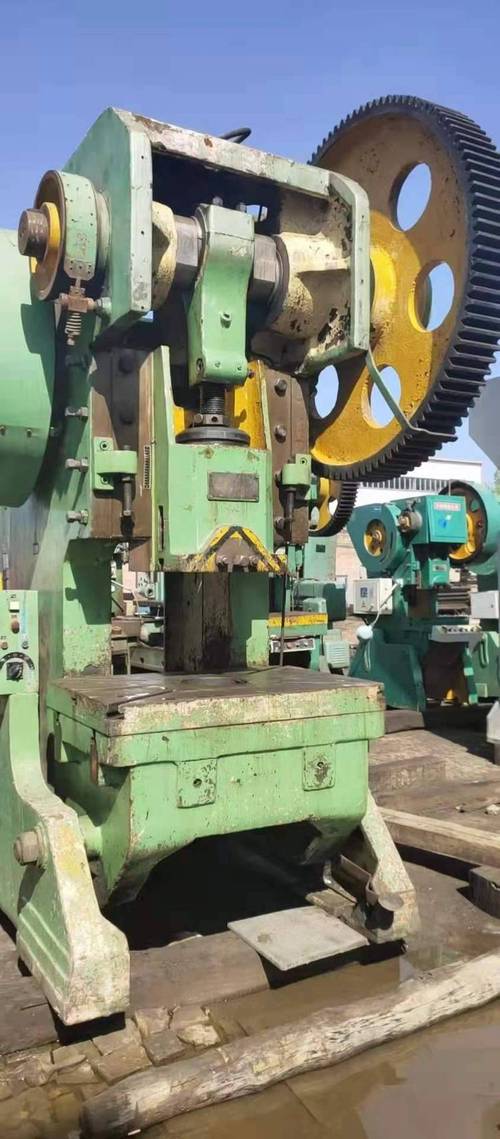
肘桿式壓力機 電子產品制造中的精密成形利器
在電子產品制造領域,精密、高效、穩定的加工設備是保障產品質量與生產效率的核心。肘桿式壓力機作為一種特殊的機械壓力機,憑借其獨特的肘桿傳動機構,在電子連接器、引線框架、微型電機殼、傳感器端子等精密零件的沖壓、成形、壓印和裝配工序中展現出顯著優勢。本文將從結構原理、技術特點、電子制造應用及選型維護等方面,對肘桿式壓力機進行系統闡述。
一、結構原理與工作特性
肘桿式壓力機屬于機械壓力機的一種,其核心傳動機構由曲柄、連桿和肘桿(又稱肘節)組成。與普通曲柄滑塊壓力機不同,肘桿機構在滑塊接近下死點附近時具有明顯的“增力”與“減速”特性。具體而言:
- 增力效應:當肘桿接近伸直狀態時,較小的曲柄驅動力矩可轉化為滑塊巨大的垂直壓力,從而獲得較大的公稱力。這使得設備可以采用更小功率的電機和更緊湊的機身結構。
- 減速特性:在下死點附近,滑塊速度迅速降低,甚至趨近于零。這種“保壓”行程有利于材料充分流動、減少回彈,特別適合精密沖裁、擠壓和整形工藝。
- 運動曲線可控:通過優化肘桿尺寸和曲柄半徑,可以獲得不同的滑塊運動曲線,滿足不同工藝對速度和壓力的要求。
肘桿式壓力機通常采用機械剛性離合器或濕式多片離合器,配合制動器實現滑塊啟停控制。機身多為閉式框架結構,剛度高,導軌精度好,適合多工位級進模和精密復合模。
二、電子制造中的典型應用
電子產品向微型化、高密度、高可靠性發展,對金屬零件的尺寸精度、斷面質量和一致性提出嚴苛要求。肘桿式壓力機在以下場景中表現突出:
1. 連接器端子沖壓
連接器端子(如Type-C、HDMI、FPC連接器)壁厚薄、pin距小,要求沖裁斷面光潔、無毛刺、尺寸穩定。肘桿式壓力機的下死點保壓特性可顯著降低沖裁塌角和毛刺,提高斷面光亮帶比例。
2. 引線框架成形
集成電路和分立器件的引線框架須經沖壓成形、打彎、壓扁、切斷等工序。壓力機需在微小節距內完成多工位級進,肘桿式機構在每工位提供足夠的壓力和行程,保證彎腳角度一致,避免裂紋。
3. 微型電機殼拉深
手機振動電機殼、微型揚聲器磁罩等零件涉及多道拉深和整形。肘桿式壓力機在行程末端減速,有助于防止拉深破裂,提高杯體厚度均勻性。
4. 傳感器外殼壓印與封裝
壓力傳感器、溫度傳感器的金屬外殼常需壓印標記、翻邊鉚合。肘桿式壓力機可實現緩慢壓入、高壓保壓,避免工件變形或密封圈損傷。
5. 精密裝配與鉚接
電子產品中的電機軸與齒輪、支架與銷釘的壓裝鉚接,采用肘桿式壓力機可獲得精確的壓入深度和垂直度,并可通過壓力-位移監控曲線實現過程質量保證。
三、選購與運維要點
企業透過“發吧信息網”等B2B平臺采購肘桿式壓力機時,除關注價位和交貨期外,應重點考察以下方面:
- 公稱力與行程次數:根據零件面積、材料抗拉強度和所需壓強選擇合適的噸位,避免超載。行程次數應匹配生產節拍與自動送料能力。
- 下死點精度與重復精度:下死點重復精度直接影響零件高度一致性,通常要求±0.01mm以內。
- 機身剛性與滑塊導向:高剛度機身可減少彈性變形,保證模具壽命。滑塊宜采用八面滾針或青銅導軌,間隙可調。
- 離合器與制動器:濕式離合器工作平穩,噪音低,適合電子廠房環境。制動角度應與滑塊運動匹配,確保安全。
- 控制系統:現代肘桿式壓力機多配PLC+觸摸屏人機界面,支持多組模具參數存儲、故障診斷和能量監控。用于電子精密沖壓時,可聯動伺服送料機、視覺檢測和模內監控。
- 維護保養:定期檢查肘桿銷軸、銅套間隙、潤滑情況和離合制動摩擦片磨損。下死點精度長期漂移需通過調整裝模高度或曲柄相位修復。
四、發展趨勢
隨著電子產品迭代加速和人工成本上升,肘桿式壓力機正朝以下方向發展:
- 高速化:通過輕量化滑塊、優化肘桿曲線與采用伺服主驅動,提高行程次數,適配高速級進模。
- 智能化:集成壓力-位移傳感器、物聯網模塊,實現在線SPC與預測性維護。
- 復合化:與模內攻絲、模內鉚接、模內視覺測量模塊結合,一臺設備完成多道工序,減少物流與二次定位誤差。
- 柔性化:肘桿與伺服曲柄相結合,或開發可變肘桿機構,擴大工藝窗口,替代部分沖床和液壓機。
肘桿式壓力機以其獨特的力-位移特性,在電子產品精密制造中占據不可替代的位置。合理選用、正確調試與規范保養,將幫助企業提升零件品質、延長模具壽命并降低單位生產成本。對于金屬成形與電子裝配領域的采購者與工程師而言,深入掌握肘桿式壓力機的技術脈絡與行業動向,有助于在發吧信息網等資源平臺找準供應,讓設備紅利嵌入到產品競爭力當中。
如若轉載,請注明出處:http://www.fjpqc.cn/product/38.html
更新時間:2026-09-29 23:30:50